

Inhalt
Was sind Produktivitätskennzahlen?
Produktivitätskennzahlen messen, wie viel Wertschöpfung ein Fertigungsprozess pro eingesetzter Ressource erzeugt. Die allgemeine Formel:
Produktivität = Output (Gutteile) / Input (eingesetzte Ressource) Auf eine Anlage bezogen spricht man von Anlagenproduktivität.
Die Ressource kann Maschinenzeit, Arbeitsstunden, Material oder Energie sein. Das Ergebnis zeigt: Wie effizient wird der Input in verkaufsfähigen Output umgewandelt?
In der Fertigungspraxis verwendet niemand den Begriff "Produktivitätskennzahlen" als eigenständige Kategorie. Was gemeint ist, sind Produktionskennzahlen oder Production KPIs. Der gebräuchlichste und wichtigste Einzelindikator ist die OEE (Overall Equipment Effectiveness), die Verfügbarkeit, Leistung und Qualität einer Anlage in einer Zahl zusammenfasst.
Eine Kennzahl wird erst zur KPI (Key Performance Indicator), wenn sie drei Bedingungen erfüllt: Sie beantwortet eine konkrete Frage. Sie führt zu einer Entscheidung. Sie wird regelmässig geprüft. Alles andere ist eine Zahl in einem Report, die niemand liest.
Die wichtigsten Produktivitätskennzahlen der Fertigung
| Kennzahl | Was sie misst | Formel | Typischer Zielwert |
|---|---|---|---|
| OEE | Gesamteffektivität einer Anlage (Verfügbarkeit × Leistung × Qualität) | Verfügbarkeit × Leistung × Qualität | 65-85 % (branchenabhängig) |
| Ausbringung (Output) | Anzahl produzierter Gutteile pro Zeiteinheit | Gutteile / Stunde (oder Schicht, Tag) | Prozess- und produktabhängig |
| Verfügbarkeit | Anteil der geplanten Produktionszeit, in der die Maschine tatsächlich läuft | Laufzeit / Geplante Produktionszeit × 100 | > 90 % |
| Leistungsgrad | Verhältnis der tatsächlichen Ausbringung zur theoretisch möglichen | (Ist-Ausbringung × Solltaktzeit) / Laufzeit × 100 | > 95 % |
| Qualitätsrate | Anteil Gutteile an der Gesamtproduktion (First Pass Yield) | Gutteile / Gesamtproduktion × 100 | > 98 % |
| Ausschussrate | Anteil verschrotteter Teile | Ausschussteile / Gesamtproduktion × 100 | < 2 % |
| Stillstandszeit | Dauer ungeplanter Maschinenstillstände | Summe ungeplanter Stillstände (Minuten) | So niedrig wie möglich, Trend entscheidend |
| Rüstzeit | Zeit für den Wechsel von einem Produkt zum nächsten | Letztes Gutteil A bis erstes Gutteil B | Prozessabhängig, Reduktion ist das Ziel |
| MTBF | Durchschnittliche Zeit zwischen zwei ungeplanten Ausfällen | Gesamtlaufzeit / Anzahl Ausfälle | Steigender Trend |
| MTTR | Durchschnittliche Dauer einer Reparatur | Gesamte Reparaturzeit / Anzahl Reparaturen | Sinkender Trend |
Die OEE ist die zentrale Kennzahl, weil sie drei Verlustarten in einer Zahl zusammenfasst. Aber sie allein reicht nicht. Um gezielt zu verbessern, braucht es die darunter liegenden Kennzahlen: Stillstandszeit und -ursachen (für Verfügbarkeit), Taktzeit-Varianz und Mikrostopps (für Leistung), Ausschussrate und Nacharbeit (für Qualität).
Wie Verfügbarkeit, Leistung und Qualität die OEE einer Anlage ergeben und was die Verluste im Jahr kosten, zeigt der Rechner mit eigenen Werten: OEE berechnen.
Rechenbeispiel: Was Produktivitätskennzahlen in Euro bedeuten
Kennzahlen sind nur dann nützlich, wenn sie in Euro übersetzt werden können. Ein Rechenbeispiel:
Ausgangslage: Ein Kunststoffverarbeiter betreibt 6 Spritzgussmaschinen. Maschinenstundensatz: 80 Euro. Betrieb: 2 Schichten, 16 Stunden pro Tag, 230 Produktionstage pro Jahr. Aktuelle OEE: 67 %.
| OEE-Faktor | Wert | Verlust |
|---|---|---|
| Verfügbarkeit | 82 % | 18 % der geplanten Zeit geht in Stillstände und Rüsten |
| Leistung | 89 % | 11 % der Laufzeit geht in Mikrostopps und reduzierte Geschwindigkeit |
| Qualität | 92 % | 8 % der Produktion sind Ausschuss und Nacharbeit (davon 5 % Anlaufausschuss nach Rüsten) |
| OEE | 67,1 % | 32,9 % der geplanten Produktionszeit gehen in Verluste |
Kostenbewertung:
| Position | Berechnung | Ergebnis |
|---|---|---|
| Verfügbare Maschinenstunden pro Jahr (alle 6 Maschinen) | 6 × 16 h × 230 Tage | 22.080 h/Jahr |
| Verlorene Stunden durch OEE-Verlust (32,9 %) | 22.080 × 0,329 | 7.264 h/Jahr |
| Kosten des gesamten Produktivitätsverlusts | 7.264 × 80 Euro | 581.120 Euro/Jahr |
| Wert von 5 Prozentpunkten OEE-Verbesserung (67 % auf 72 %) | 22.080 × 0,05 × 80 Euro | 88.320 Euro/Jahr |
5 Prozentpunkte mehr OEE bedeuten an diesen 6 Maschinen 88.320 Euro pro Jahr. Ohne neue Maschinen, ohne zusätzliches Personal. Nur durch bessere Nutzung der vorhandenen Kapazität.
Produktivitätskennzahlen nach Rolle
Nicht jede Rolle braucht dieselben Kennzahlen. Ein Werksleiter braucht andere Informationen als ein Schichtführer.
| Rolle | Wichtigste Kennzahlen | Granularität | Frequenz |
|---|---|---|---|
| COO / Werksleiter | OEE pro Werk, Ausbringung vs. Plan, Stillstandskosten | Pro Werk, pro Woche | Wöchentlich |
| Produktionsleiter | OEE pro Linie/Maschine, Top-Stillstandsursachen, Schichtvergleich, Rüstzeit | Pro Maschine, pro Schicht | Täglich |
| Schichtführer | Ausbringung aktuell vs. Soll, aktive Stillstände, Ausschuss pro Maschine | Pro Maschine, Echtzeit | Laufend (Echtzeit) |
| Instandhaltung | MTBF, MTTR, Top-Stillstandsursachen (technisch), SPS-Alarme | Pro Maschine | Täglich + bei Alarm |
| Lean / KVP-Manager | OEE-Trend, Pareto der Verlustquellen, Massnahmenwirksamkeit | Pro Maschine, pro Woche | Wöchentlich |
Warum die meisten Kennzahlensysteme wirkungslos bleiben
Ein häufiges Muster: Kennzahlen werden erfasst, aber nicht genutzt. Vier Gründe.
Problem 1: Manuelle Erfassung. Die Kennzahlen werden am Schichtende auf Papier erfasst, in Excel übertragen und am Monatsende ausgewertet. Der Produktionsleiter sieht im April, was im März passiert ist. Zu spät für eine Reaktion. Und die Daten sind ungenau: Mikrostopps fehlen, Stillstände werden geschätzt, Stückzahlen gerundet.
Problem 2: Zu viele Kennzahlen. 30 Kennzahlen in einem Monatsreport. Niemand liest den Report. Niemand handelt darauf. 5 bis 8 Kennzahlen, die täglich geprüft werden, sind wirkungsvoller als 30, die monatlich in einem PDF stehen.
Problem 3: Keine klare Verantwortung. Die OEE steht im Report, aber niemand ist dafür verantwortlich. Wenn die OEE fällt, passiert nichts. Keine Analyse, keine Massnahme, keine Nachverfolgung.
Problem 4: Falscher Aggregationsgrad. Die OEE wird als Monatsdurchschnitt über alle Maschinen berichtet. Ergebnis: 74 %. Aber hinter diesem Durchschnitt verbergen sich Maschinen mit 92 % und Maschinen mit 55 %. Der Durchschnitt versteckt das Problem.
Wie Produktivitätskennzahlen tatsächlich wirken
Kennzahlen wirken nur, wenn drei Bedingungen erfüllt sind.
Automatische Erfassung. Die Maschine liefert die Daten, nicht der Werker. Ein Maschinensignal erfasst sekundengenau, wann die Maschine läuft, wann sie steht und wie viele Teile produziert wurden. Kein Papier, keine Excel-Tabelle, keine Schätzung.
Hohe Granularität. Nicht OEE pro Monat und Werk, sondern OEE pro Schicht und Maschine. Nicht "3 % Ausschuss", sondern "3,2 % Ausschuss an Maschine 7, davon 2,1 % Oberflächenfehler nach dem Rüsten". Erst diese Detailtiefe ermöglicht gezielte Massnahmen.
Tägliche Nutzung. Die Kennzahlen werden im Shopfloor-Meeting besprochen. Jeden Morgen. Welche Maschine hatte gestern die niedrigste Verfügbarkeit? Was war die Ursache? Welche Massnahme wird eingeleitet? Wer ist verantwortlich? Bis wann?
Wie SYMESTIC Produktivitätskennzahlen automatisch erfasst
SYMESTIC definiert keine Kennzahlen und gibt keine Zielwerte vor. SYMESTIC erfasst die Rohdaten automatisch und berechnet die Kennzahlen in Echtzeit. Das ist die Datenbasis, ohne die kein Kennzahlensystem funktioniert.
- Automatische Maschinendatenerfassung. SYMESTIC erkennt über das Maschinensignal (OPC UA oder digitales I/O-Gateway), wann eine Maschine läuft, wann sie steht und wie viele Teile produziert werden. Sekundengenau, ohne manuelle Eingabe. Die Anbindung erfolgt in 2 bis 4 Stunden pro Maschine, ohne Eingriff in die Maschinensteuerung.
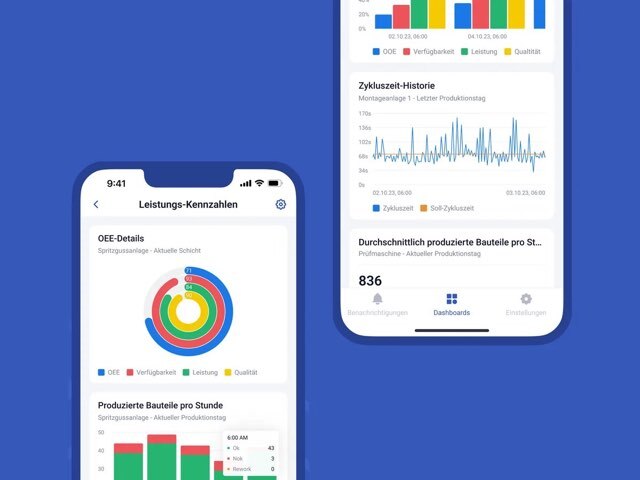
- OEE-Berechnung in Echtzeit. Verfügbarkeit, Leistung und Qualität werden pro Maschine, pro Linie, pro Schicht automatisch berechnet. Auf dem Dashboard sieht der Produktionsleiter die aktuelle OEE jeder Maschine, nicht den Monatsdurchschnitt von gestern.
- Stillstandsklassifikation. Jeder Stillstand wird am Shopfloor-Client klassifiziert: technisch, Rüsten, Materialmangel, organisatorisch, Qualitätsproblem. Die Pareto-Analyse zeigt die Top-3-Ursachen. Bei Meleghy Automotive hat diese Analyse in 4 Werken zu 10 % Reduktion der Stillstandszeiten geführt.
- Schichtvergleich. SYMESTIC vergleicht OEE, Ausbringung und Stillstandsmuster über Schichten. Wenn die Frühschicht konstant 78 % OEE erreicht und die Nachtschicht zwischen 60 und 82 % schwankt, ist das ein organisatorisches Problem, kein technisches.
- Prozessdatenkorrelation. Über das Prozessdaten-Modul werden Temperatur, Druck, Vibration und andere Messwerte erfasst und mit Produktivitätskennzahlen korreliert. Wenn die Qualitätsrate fällt, zeigt die Analyse: Welcher Prozessparameter hat sich gleichzeitig verändert?
- SPS-Alarmerfassung. Über das Alarme-Modul werden SPS-Alarme mit Stillständen und Qualitätsereignissen korreliert.
- Benachrichtigungen. Wenn eine Kennzahl einen definierten Schwellenwert unterschreitet (z. B. Verfügbarkeit unter 80 % oder Stillstand länger als 15 Minuten), sendet SYMESTIC automatisch eine Benachrichtigung. Das verkürzt die Reaktionszeit.
Drei Schritte zum funktionierenden Kennzahlensystem
Schritt 1: Wenige Kennzahlen, automatisch erfasst. Starten mit OEE, Verfügbarkeit, Ausbringung, Stillstandszeit, Ausschussrate. Automatische Erfassung einrichten. Keine manuellen Reports. Nach 2 bis 4 Wochen zeigt die Datenbasis die tatsächliche Leistung der Fertigung. Auf dieser Datenbasis setzt die Prozessanalyse an. Ob die Fertigung dabei gleichmäßig läuft, zeigt die Produktionsstabilität.
Schritt 2: Tägliche Nutzung im Shopfloor-Meeting. Jeden Morgen 15 Minuten: Welche Maschine hatte gestern die niedrigste Verfügbarkeit? Was war die Ursache? Welche Massnahme? Wer? Bis wann?
Schritt 3: Massnahmen an der Kennzahl messen. Jede Massnahme wird an der Kennzahl gemessen, die das Problem aufgezeigt hat. Rüstzeit reduziert? Die Rüstzeitkennzahl zeigt, ob es gewirkt hat. Technischen Stillstand behoben? Die MTBF zeigt, ob die Maschine jetzt länger läuft.
Produktivitätskennzahlen nach Branche
| Branche | Typische OEE | Grösster Produktivitätsverlust | Wichtigste KPIs neben OEE |
|---|---|---|---|
| Automobilzulieferer | 70-85 % | Ungeplante Stillstände, Rüstzeit | Ausbringung vs. Kundentakt, First Pass Yield, Liefertreue |
| Metallverarbeitung | 60-75 % | Rüstzeit (Kleinserien), Werkzeugverschleiss | Maschinenstundensatz, Werkzeugstandzeit, MTBF |
| Kunststoffverarbeitung | 65-80 % | Anlaufverluste, Ausschuss nach Rüsten | Anfahrverluste, Taktzeit-Varianz, Kavitätennutzung |
| Verpackung (Pharma, FMCG) | 50-70 % | Mikrostopps, Formatwechsel | Linieneffizienz, Mikrostopps, Formatwechselzeit |
| Lebensmittelindustrie | 55-75 % | Mikrostopps, Reinigung, Formatwechsel | Linieneffizienz, Materialverlust, Reinigungszeit |
Häufige Fragen zu Produktivitätskennzahlen
Was ist die wichtigste Produktivitätskennzahl?
Die OEE ist die wichtigste Einzelkennzahl, weil sie Verfügbarkeit, Leistung und Qualität in einer Zahl zusammenfasst. Aber die OEE allein reicht nicht. Um gezielt zu verbessern, braucht man die darunter liegenden Kennzahlen: Stillstandszeit und -ursachen (für Verfügbarkeit), Taktzeit-Varianz und Mikrostopps (für Leistung), Ausschussrate und Nacharbeitsquote (für Qualität).
Wie viele Kennzahlen sollte man erfassen?
Weniger als man denkt. 5 bis 8 Kennzahlen reichen für den Anfang: OEE, Verfügbarkeit, Leistung, Qualität, Ausbringung, Stillstandszeit, Ausschussrate. Entscheidend ist nicht die Anzahl, sondern dass jede Kennzahl täglich geprüft wird und eine klare Verantwortung hat.
Was ist der Unterschied zwischen Produktivitätskennzahlen und OEE?
Die OEE ist eine Produktivitätskennzahl. Sie misst die Effektivität einer Anlage relativ zur geplanten Kapazität. Produktivitätskennzahlen ist der Oberbegriff für alle KPIs, die die Effizienz eines Fertigungsprozesses messen: OEE, Ausbringung, Verfügbarkeit, Stillstandszeit, Ausschussrate, MTBF, MTTR und weitere.
Kann SYMESTIC Produktivitätskennzahlen verbessern?
SYMESTIC verbessert keine Kennzahlen direkt. SYMESTIC erfasst die Daten automatisch, berechnet die Kennzahlen in Echtzeit und zeigt, wo die grössten Verluste liegen. Mit dieser Datenbasis können gezielte Massnahmen eingeleitet und deren Wirksamkeit gemessen werden. Bei Schmiedetechnik Plettenberg hat die Echtzeittransparenz durch SYMESTIC zu schnellerer Ursachenanalyse und stabileren Fertigungsprozessen geführt.
Wie schnell sehe ich Ergebnisse?
Nach 2 bis 4 Wochen automatischer Datenerfassung sind die tatsächlichen Kennzahlen sichtbar. Die erste Erkenntnis ist oft: Die reale OEE liegt niedriger als die geschätzte. Das ist kein Rückschritt, das ist der Startpunkt für gezielte Verbesserung. Ein messbarer Anstieg der OEE ist in 4 bis 12 Wochen realistisch. Die Maschinenanbindung über SYMESTIC erfolgt in 2 bis 4 Stunden pro Maschine. Ein MES wie SYMESTIC liefert die Datenbasis ab dem ersten Tag.
Ihre Verluste in Euro, gerechnet mit Ihren Zahlen
Im kostenlosen Potentialgespräch (30 Minuten) gehen wir Stillstand, Rüsten und Ausschuss mit Ihnen durch und rechnen die Verluste mit Ihren eigenen Zahlen in Euro um. Keine Softwarevorführung.
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.