

Inhalt
Was ist Wartungsplanung in der Fertigung?
Wartungsplanung in der Fertigung beschreibt die systematische Organisation aller Instandhaltungsaktivitäten an Produktionsanlagen: Wann wird welche Maschine gewartet? Welche Arbeiten werden durchgeführt? Welche Ersatzteile und welches Personal werden benötigt? Und wie wird die Wartung so in den Produktionsplan eingefügt, dass möglichst wenig Produktionszeit verloren geht?
Das Ziel der Wartungsplanung ist nicht, möglichst viel zu warten. Das Ziel ist, ungeplante Stillstände zu vermeiden und gleichzeitig die Wartungskosten im Verhältnis zum Nutzen zu halten. Eine Maschine, die zu selten gewartet wird, fällt aus. Eine Maschine, die zu häufig gewartet wird, steht unnötig still. Gute Wartungsplanung findet das Optimum dazwischen.
In der Praxis scheitert das in vielen Fertigungen am selben Problem: Die Wartungsplanung basiert auf festen Intervallen (alle 500 Betriebsstunden, alle 3 Monate) oder auf dem Erfahrungswissen einzelner Instandhalter. Beides funktioniert, solange die Bedingungen stabil bleiben. Sobald sich die Auslastung ändert, ein neues Produkt läuft, ein Werkzeug stärker verschleißt als erwartet oder ein erfahrener Instandhalter das Unternehmen verlässt, bricht die Planung zusammen.
Die Lösung ist nicht ein besserer Wartungsplan auf Papier. Die Lösung ist eine Datenbasis, die zeigt, was an den Maschinen tatsächlich passiert: Stillstände, Alarme, Zykluszeit-Trends, Prozessparameter-Abweichungen. Ein MES liefert genau diese Datenbasis und macht damit den Übergang von intervallbasierter zu datengetriebener Wartungsplanung möglich.
Die drei Stufen der Wartungsplanung
In der Fertigungspraxis gibt es drei grundlegende Ansätze der Wartungsplanung, die aufeinander aufbauen:
| Stufe | Prinzip | Datenbasis | Typisches Problem |
|---|---|---|---|
| Reaktive Wartung | Reparatur nach Ausfall | Keine (Störung tritt auf, dann wird repariert) | Ungeplante Stillstände, Folgeschäden, Produktionsausfälle |
| Präventive Wartung | Wartung nach festem Intervall oder Betriebsstunden | Herstellerangaben, Erfahrungswerte, historische Ausfälle | Überwartung (zu früh) oder Unterwartung (zu spät), weil Intervalle nicht zum tatsächlichen Zustand passen |
| Zustandsbasierte Wartung | Wartung basierend auf gemessenen Maschinendaten | Echtzeit-Maschinendaten: Stillstandsmuster, Zykluszeit-Trends, Alarme, Prozessparameter | Erfordert Dateninfrastruktur (MES, Sensorik, IoT-Gateways) |
Die meisten Fertigungen befinden sich irgendwo zwischen Stufe 1 und 2. Sie haben einen Wartungsplan mit festen Intervallen, aber wenn eine Maschine ungeplant ausfällt, wechseln sie in den reaktiven Modus. Die dritte Stufe, zustandsbasierte Wartung, erfordert eine Dateninfrastruktur, die vielen Unternehmen bisher gefehlt hat. Mit einem cloud-basierten MES ist diese Infrastruktur heute ohne eigenen Server verfügbar.
Warum intervallbasierte Wartungsplanung nicht reicht
Die präventive Wartung nach festen Intervallen ist besser als gar keine Planung. Aber sie hat systematische Schwächen:
Intervalle passen nicht zur Realität. Der Hersteller empfiehlt eine Wartung alle 2.000 Betriebsstunden. Aber die Maschine läuft im 3-Schicht-Betrieb mit einem Produkt, das besonders abrasiv ist. Die tatsächliche Belastung ist höher als die Standard-Empfehlung. Oder umgekehrt: Die Maschine läuft nur eine Schicht pro Tag mit geringer Last. Dann wird zu früh gewartet, und die Produktionszeit geht unnötig verloren.
Keine Differenzierung nach Maschinenzustand. Zwei identische Maschinen im selben Werk können völlig unterschiedliche Verschleißmuster zeigen: andere Produkte, andere Bediener, andere Umgebungsbedingungen. Trotzdem werden beide nach demselben Intervall gewartet.
Kein Frühwarnsystem. Ein fester Wartungsintervall sagt nichts darüber, ob eine Maschine zwischen zwei Wartungen ein Problem entwickelt. Wenn der Spindelstrom langsam steigt, wenn Mikrostillstände häufiger werden, wenn die Zykluszeit sich schleichend verschlechtert, dann kündigt sich ein Ausfall an. Aber der Wartungsplan sieht die nächste Wartung erst in sechs Wochen vor.
Erfahrungswissen geht verloren. In vielen Fertigungen kennt ein erfahrener Instandhalter "seine" Maschinen und weiß, wann welches Lager getauscht werden muss und welches Ventil zum Klemmen neigt. Dieses Wissen ist nicht dokumentiert. Wenn der Mitarbeiter in Rente geht, geht das Wissen mit.
Wie Maschinendaten die Wartungsplanung verändern
Zustandsbasierte Wartung beginnt nicht mit einem teuren Sensorik-Projekt. Sie beginnt mit den Daten, die ein MES bereits liefert:
Stillstandsmuster. Das MES erfasst jeden Stillstand automatisch mit Dauer und, nach Qualifizierung durch den Bediener, mit Grund. Wenn Maschine 12 in den letzten drei Wochen viermal wegen desselben Fehlers stillstand (Hydraulikdruck zu niedrig, Werkzeugspannung nicht erreicht, Kühlkreislauf gestört), dann ist das kein Zufall, sondern ein Muster. Die Instandhaltung kann gezielt eingreifen, bevor aus einem wiederkehrenden Kurzstillstand ein mehrstündiger Ausfall wird.
MTBF und MTTR. Aus den Stillstandsdaten berechnet das MES die mittlere Zeit zwischen Ausfällen (MTBF) und die mittlere Reparaturzeit (MTTR) pro Maschine. Wenn die MTBF einer Maschine über Wochen sinkt, verschlechtert sich die Zuverlässigkeit. Das ist ein objektives Signal für die Wartungsplanung: Diese Maschine braucht Aufmerksamkeit, unabhängig davon, ob der nächste reguläre Wartungstermin in zwei Wochen oder in zwei Monaten liegt.
Alarme und Schwellwerte. Das MES kann konfigurierbare Alarme auslösen, wenn ein Parameter aus dem definierten Band läuft: Zykluszeit über einem Schwellwert, Stillstandsdauer über einem Limit, Ausschussrate über einem Grenzwert. SPS-Alarme lassen sich automatisch erfassen und mit Stillständen und Qualitätsdefekten korrelieren. Das Ergebnis: Die Instandhaltung sieht nicht nur, dass die Maschine steht, sondern warum sie steht und welche Alarme dem Stillstand vorausgegangen sind.
Zykluszeit-Trends. Wenn die Zykluszeit einer Maschine langsam von 2,4 auf 2,7 Sekunden steigt, ist das in der OEE als Leistungsverlust sichtbar. Für die Instandhaltung ist es ein Hinweis auf zunehmenden Verschleiß: Werkzeug stumpf, Antrieb träger, Schmierstoff aufgebraucht. Das MES macht diesen Trend sichtbar, lange bevor die Maschine ausfällt.
Wartungsplanung und OEE
Die OEE misst Verfügbarkeit, Leistung und Qualität. Alle drei Faktoren werden direkt von der Wartungsplanung beeinflusst:
| OEE-Faktor | Einfluss der Wartung | Was das MES liefert |
|---|---|---|
| Verfügbarkeit | Ungeplante Stillstände durch fehlende oder falsche Wartung senken die Verfügbarkeit direkt | Stillstandsdauer, Stillstandsgründe, MTBF, MTTR pro Maschine |
| Leistung | Verschleiß führt zu langsameren Zykluszeiten und häufigeren Mikrostillständen | Ist-Zykluszeit vs. Soll-Zykluszeit, Mikrostillstands-Häufigkeit |
| Qualität | Schlecht gewartete Maschinen produzieren mehr Ausschuss (Toleranzen nicht eingehalten, Oberflächenmängel) | Ausschussrate pro Maschine, Korrelation Ausschuss mit Stillstandsmustern und Prozessparametern |
Bei Meleghy Automotive zeigt die OEE-Erfassung an den wichtigsten Prozessschritten in allen 4 Werken, welche Maschinen die niedrigste Verfügbarkeit haben und wo die Instandhaltung den größten Hebel hat. Ergebnis: 10 Prozent Reduktion von Stillstandszeiten.
Geplante vs. ungeplante Stillstände
Ein häufiges Missverständnis: Geplante Wartung "kostet" Produktionszeit. Das stimmt. Aber ungeplante Ausfälle kosten ein Vielfaches.
Der Unterschied:
Geplante Wartung wird in produktionsfreie Zeiten gelegt (Schichtwechsel, Wochenende, geplante Stillstände). Die Ersatzteile sind vorratig. Das Personal ist eingeteilt. Die Produktionsplanung ist informiert. Die Dauer ist vorhersehbar.
Ungeplante Ausfälle passieren mitten in der Produktion. Es ist unklar, wie lange die Reparatur dauert. Ersatzteile müssen eventuell bestellt werden. Personal muss umgeplant werden. Aufträge verzögern sich. Wenn die Maschine ein Engpass ist, steht die gesamte Linie.
Das MES macht den Unterschied zwischen geplanten und ungeplanten Stillständen messbar. In der OEE-Berechnung werden geplante Stillstände (Wartung, Rüstung) von der geplanten Produktionszeit abgezogen, bevor die Verfügbarkeit berechnet wird. Ungeplante Stillstände gehen direkt in den Verfügbarkeitsverlust ein. Damit wird sichtbar, wie viel Produktionszeit durch fehlende oder unzureichende Wartung verloren geht.
Was SYMESTIC zur Wartungsplanung beiträgt
SYMESTIC ist kein CMMS (Computerized Maintenance Management System) und ersetzt keine dedizierte Instandhaltungssoftware. SYMESTIC liefert die Datenbasis, auf der jede Wartungsplanung aufbauen sollte:
Produktionskennzahlen (MDE/OEE). Automatische Erfassung von Maschinenstatus, Zykluszeiten, Stillständen und Ausschuss. Daraus berechnen sich OEE, Verfügbarkeit, MTBF und MTTR pro Maschine. Das ist die Grundlage für jede datengetriebene Wartungsplanung: Welche Maschine hat die meisten ungeplanten Stillstände? Welche Maschine zeigt einen fallenden MTBF-Trend? Wo ist der Leistungsverlust am größten?
Alarme. Konfigurierbare Schwellwerte für Stillstandsdauer, Zykluszeit, Ausschussrate und andere Parameter. Wenn ein Schwellwert überschritten wird, erhält die Instandhaltung eine Benachrichtigung per E-Mail oder Smartphone-App. Das ist kein Ersatz für einen Wartungsplan, aber ein Frühwarnsystem, das zeigt, wenn eine Maschine zwischen zwei geplanten Wartungen ein Problem entwickelt.
Prozessdaten. Erfassung von physikalischen Prozessparametern (Temperaturen, Drücke, Ströme, Drehmomente) über OPC UA oder digitale I/O-Gateways. Wenn ein Prozessparameter einen schleichenden Trend zeigt (Spindelstrom steigt, Kühlwassertemperatur steigt, Hydraulikdruck sinkt), ist das ein frühes Signal für die Instandhaltung.
Häufige Fragen zur Wartungsplanung
Was ist der Unterschied zwischen Wartung und Instandhaltung?
Im deutschen Sprachraum definiert DIN 31051 Instandhaltung als Oberbegriff für vier Grundmaßnahmen: Wartung (Maßnahmen zur Verzögerung des Abbaus des Abnutzungsvorrats), Inspektion (Feststellung des Ist-Zustands), Instandsetzung (Wiederherstellung des Soll-Zustands) und Verbesserung (Steigerung der Funktionssicherheit). In der Praxis werden "Wartung" und "Instandhaltung" oft synonym verwendet.
Brauche ich ein CMMS für Wartungsplanung?
Ein CMMS (Computerized Maintenance Management System) verwaltet Wartungsaufträge, Ersatzteile, Wartungshistorien und Personalplanung. Für größere Instandhaltungsorganisationen ist es sinnvoll. Aber ein CMMS ist nur so gut wie die Daten, die es bekommt. Ohne Echtzeit-Maschinendaten plant das CMMS mit festen Intervallen, nicht mit dem tatsächlichen Maschinenzustand. Ein MES wie SYMESTIC liefert die Echtzeitdaten, die ein CMMS braucht, um von intervallbasierter zu zustandsbasierter Wartung überzugehen.
Was hat Wartungsplanung mit OEE zu tun?
Die OEE misst Verfügbarkeit, Leistung und Qualität. Alle drei Faktoren werden direkt von der Wartung beeinflusst: ungeplante Stillstände senken die Verfügbarkeit, Verschleiß senkt die Leistung (langsamere Zykluszeiten), und schlecht gewartete Maschinen produzieren mehr Ausschuss. Eine gute Wartungsplanung verbessert alle drei OEE-Faktoren gleichzeitig.
Was ist zustandsbasierte Wartung?
Zustandsbasierte Wartung (englisch: Condition-based Maintenance, CBM) bedeutet, dass die Wartung nicht nach festem Intervall, sondern basierend auf dem gemessenen Zustand der Maschine durchgeführt wird. Die Datenbasis dafür liefert ein MES: Stillstandsmuster, Zykluszeit-Trends, MTBF-Entwicklung, Alarme, Prozessparameter. Wenn die Daten zeigen, dass sich der Zustand verschlechtert, wird gewartet. Wenn nicht, läuft die Maschine weiter.
Wie schnell liefert SYMESTIC Daten für die Wartungsplanung?
Die Maschinendatenerfassung (Produktionskennzahlen/OEE) ist bei 10 Maschinen in unter einem Monat produktiv. Ab dem ersten Tag der Datenerfassung sind Maschinenstatus, Stillstände und Zykluszeiten sichtbar. Nach wenigen Wochen liegen genug historische Daten vor, um MTBF-Trends und Stillstandsmuster zu erkennen und die Wartungsplanung darauf auszurichten.
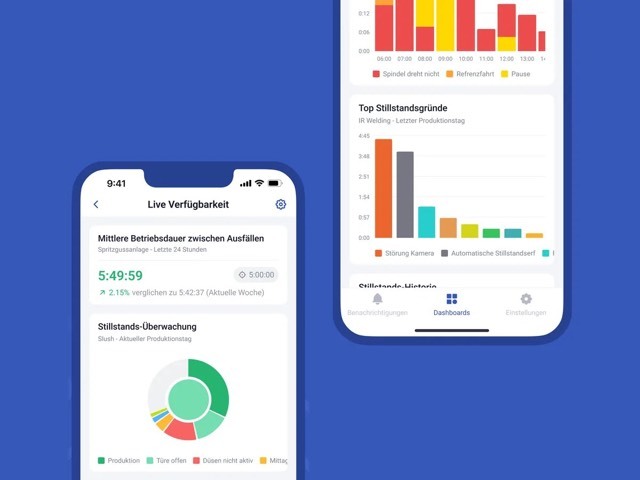
Die große Störung kennt jeder. Teuer sind die vielen kurzen, die niemand aufschreibt.
Jeden Stillstand erfassen, mit Grund, auch den kurzen
SYMESTIC erkennt Stillstände direkt an der Maschine, der Werker wählt den Grund am Platz. Sie sehen, welche Anlage wie oft steht und warum. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
−10 %Stillstandszeiten
Automobilzulieferer senkte Stillstandszeiten um 10 %
Meleghy Automotive steigerte zudem die Ausbringung um 7 %. Start an einer Pressenstraße, nach sechs Monaten lief SYMESTIC in allen vier Werken.