

Inhalt
Condition Monitoring: Was ist das?
Condition Monitoring (Zustandsüberwachung) ist die kontinuierliche oder hochfrequente Erfassung und Auswertung physikalischer Kenngrößen an Maschinen und Anlagen, um deren aktuellen Zustand zu bewerten und Veränderungen frühzeitig zu erkennen. Typische Messgrößen sind Schwingungen, Temperaturen, Drücke, Ölqualität und elektrische Parameter.
Der Kerngedanke: Maschinen fallen selten ohne Vorwarnung aus. Ein Wälzlager verändert sein Schwingungsmuster Wochen bevor es blockiert. Ein Hydraulikventil zeigt Druckschwankungen, bevor es undicht wird. Condition Monitoring macht diese Frühwarnsignale sichtbar und gibt der Instandhaltung die Zeit, geplant zu reagieren statt ungeplant zu reparieren.
Die DIN ISO 17359 definiert Condition Monitoring als systematischen Prozess zur Zustandsbewertung. In der Praxis reicht das Spektrum von einfachen Temperaturmessungen an Motorgehäusen bis zu komplexen Schwingungsspektralanalysen an Turbinen. Die Wahl der Methode hängt von der Kritikalität der Anlage, den Ausfallkosten und dem verfügbaren Budget ab.
Condition Monitoring: Die wichtigsten Messverfahren
Nicht jede Maschine braucht jede Messmethode. Die folgende Übersicht zeigt, welches Verfahren bei welchem Anwendungsfall sinnvoll ist und was es tatsächlich erkennt.
| Verfahren | Messgröße | Typische Anwendung | Erkennbare Schäden |
|---|---|---|---|
| Schwingungs-analyse | Vibration (Beschleunigung, Geschwindigkeit, Weg) | Motoren, Pumpen, Getriebe, Lüfter, Kompressoren | Unwucht, Lagerschäden, Zahnraddefekte, Ausrichtungsfehler |
| Thermografie | Oberflächentemperatur (Infrarot) | Elektrische Anlagen, Schaltschränke, mechanische Reibstellen | Lose Kontakte, Überlastung, Isolationsfehler, Reibungswärme |
| Ölanalyse | Partikelgehalt, Viskosität, Wassergehalt, Metallabrieb | Hydrauliksysteme, Getriebe, Transformatoren | Verschleiß an Lagern und Zahnrädern, Ölalterung, Kontamination |
| Ultraschallprüfung | Körperschall im Ultraschallbereich (> 20 kHz) |
Druckluftleitungen, Dampfsysteme, langsam drehende Lager | Leckagen, Kavitation, Frühstadium-Lagerschäden |
| Motorstromanalyse | Stromaufnahme und Frequenzspektrum | Elektromotoren, Antriebe | Rotorbruch, exzentrische Luftspalte, Wicklungsfehler |
| Prozessparameter-überwachung | Druck, Temperatur, Durchfluss, Taktzeit | Produktionsanlagen aller Art | Drift von Prozessparametern, schleichende Leistungsverluste, Verschleiß an Werkzeugen |
In der diskreten Fertigung ist die letzte Zeile besonders relevant: Die Überwachung von Prozessparametern wie Taktzeiten, Drücken und Temperaturen liefert Zustandsinformationen, ohne dass dedizierte CM-Sensorik nachgerüstet werden muss. Ein MES, das Prozessdaten in Echtzeit erfasst, übernimmt damit einen Teil der Condition-Monitoring-Funktion auf der Maschinenebene. In der Kunststoffverarbeitung (Spritzguss, Extrusion) gehört die Temperaturüberwachung an Heizzonen und Düsen dazu.
Condition Monitoring: Warum es für die Fertigung wichtig ist
Ein ungeplanter Stillstand in der Serienfertigung kostet Ausbringung, Überstunden und oft Liefertermine. In der Automobilzulieferung kommen Konventionalstrafen hinzu, wenn JIT-Lieferungen ausfallen. Condition Monitoring reduziert diese Risiken messbar.
Von reaktiver zu zustandsbasierter Instandhaltung. Die meisten Fertigungsbetriebe arbeiten mit einer Mischung aus reaktiver Instandhaltung (reparieren, wenn kaputt) und zeitbasierter Wartung (alle drei Monate, egal ob nötig). Reaktive Instandhaltung ist teuer, weil der Schaden schon eingetreten ist; zeitbasierte Wartung tauscht intakte Teile vorsorglich. Condition Monitoring ermöglicht die dritte Option: Wartung genau dann, wenn der Zustand es erfordert. Die vier Strategien im Vergleich:
| Strategie | Prinzip | Vorteile | Nachteile |
|---|---|---|---|
| Reaktiv | Reparatur nach Ausfall | Kein Planungsaufwand | Ungeplante Stillstände, hohe Folgekosten, Sicherheitsrisiko |
| Zeitbasiert | Wartung nach festem Intervall | Planbar, einfach umzusetzen | Über- oder Unterwartung, Teile werden getauscht bevor sie verschlissen sind |
| Zustandsbasiert | Wartung wenn Daten Handlungsbedarf zeigen | Gezielte Eingriffe, weniger ungeplante Ausfälle, bessere Ressourcennutzung | Erfordert Sensorik oder Datenerfassung, Know-how zur Interpretation |
| Prädiktiv | Vorhersage des Ausfallzeitpunkts | Maximale Komponentennutzung, minimale Stillstände | Hohe Datenanforderungen, Modellierungsaufwand, historische Daten nötig |
Der Schritt zur zustandsbasierten Instandhaltung braucht keinen Umbau der ganzen Instandhaltung, sondern eine systematische Datenerfassung und die Bereitschaft, auf Basis dieser Daten zu entscheiden.
Verfügbarkeit als OEE-Faktor. Die Anlagenverfügbarkeit ist einer der drei Faktoren der OEE-Berechnung. Ungeplante Stillstände schlagen direkt auf diesen Faktor durch.
Sicherheitsrelevante Anforderungen. Die BetrSichV (Betriebssicherheitsverordnung) verpflichtet Arbeitgeber, Arbeitsmittel durch befähigte Personen prüfen zu lassen (§§ 14–16). Zustandsdaten können diese Prüfungen dokumentieren, ersetzen sie aber nicht.
Condition Monitoring vs. Predictive Maintenance: Der Unterschied
Die beiden Begriffe werden häufig synonym verwendet. Das ist falsch. Condition Monitoring ist eine Datenquelle, Predictive Maintenance ist eine Instandhaltungsstrategie, die auf dieser Datenquelle aufbaut.
| Kriterium | Condition Monitoring | Predictive Maintenance |
|---|---|---|
| Was es ist | Messmethode: Erfassung und Bewertung des aktuellen Maschinenzustands | Instandhaltungsstrategie: Vorhersage zukünftiger Ausfälle auf Basis von Daten |
| Kernfrage | "Wie ist der Zustand jetzt?" | "Wann wird die Anlage voraussichtlich ausfallen?" |
| Technologie | Sensoren, Schwellwertüberwachung, Trendanalyse | Machine Learning, statistische Modelle, Restlebensdauerberechnung |
| Komplexität | Mittel: Sensorik + Schwellwerte definieren | Hoch: Historische Daten + Modelltraining + Validierung |
| Voraussetzung | Sensorik und Datenerfassung | Condition-Monitoring-Daten + ausreichend historische Ausfalldaten |
| Reifegrad | Bewährte Technik, seit Jahrzehnten etabliert | Wachsend, aber oft noch im Pilotbetrieb |
Die Beziehung ist sequenziell: Ohne Condition Monitoring keine Predictive Maintenance.
Wer noch keine strukturierte Zustandserfassung hat, sollte nicht direkt in ML-basierte Vorhersagemodelle investieren, sondern erst die Datenbasis aufbauen. In der Praxis starten die meisten Unternehmen mit Schwellwertüberwachung
(Alarm wenn Temperatur > X °C), entwickeln darüber Trendanalysen (Temperatur steigt seit 3 Wochen um
0,5 °C pro Tag) und erreichen erst danach die Reife für echte Predictive-Maintenance-Modelle.
Condition Monitoring: Wie MES-Daten die Zustandsüberwachung ergänzen
Dedizierte Condition-Monitoring-Systeme (Brüel & Kjær, SKF, Schaeffler OPTIME) sind auf spezifische Messverfahren spezialisiert: Schwingungsanalyse, Ölanalyse, Thermografie. Sie liefern tiefgehende Diagnosen einzelner Maschinenkomponenten.
Ein MES erfasst dagegen breitere Betriebsdaten: Taktzeiten, Stillstände, SPS-Alarme, Auftragsrückmeldungen, Prozessparameter. Diese Daten sind keine klassischen CM-Signale, liefern aber wertvolle Zustandsindikatoren.
Stillstandsmuster als Zustandsindikator. Wenn eine Presse alle 45 Minuten für 30 Sekunden wegen desselben SPS-Alarms stoppt, ist das ein Zustandssignal. Ohne automatische Stillstandserfassung durch ein MES fällt dieses Muster oft nicht auf, weil es als "normaler Mikrostillstand" durchgeht.
Taktzeitdrift als Verschleißindikator. Wenn die tatsächliche Taktzeit einer Spritzgussmaschine über Wochen schleichend von 28 auf 31 Sekunden steigt, deutet das auf mechanischen Verschleiß hin (Schneckenabnutzung, Rückstromsperre). Ein MES, das Taktzeiten pro Zyklus erfasst, macht diesen Drift sichtbar, lange bevor er sich in Ausschuss niederschlägt.
Alarmhäufung als Frühwarnung. Steigende Alarmfrequenzen an einer Anlage sind ein starker Zustandsindikator. Wenn ein Alarmsystem die Alarmhäufigkeit pro Anlage und Zeitraum trackt, entsteht eine einfache, aber wirkungsvolle Form der Zustandsüberwachung, die kein zusätzliches Sensorinvestment erfordert.
Die Kombination beider Welten bringt den größten Nutzen: Das CM-System erkennt den Lagerschaden am Antriebsmotor. Das MES ordnet die betroffene Anlage dem laufenden Fertigungsauftrag zu, berechnet die OEE-Auswirkung und liefert den Kontext für die Priorisierung der Instandhaltungsmaßnahme.
Condition Monitoring: Typische Fehler in der Praxis
Fehler 1: Zu viel messen, zu wenig auswerten. Die Versuchung ist gross, an jeder Maschine Sensoren zu installieren. Wer 500 Messpunkte hat, aber keine Kapazität zur Auswertung, ertrinkt in Daten. Besser: Mit den 10 bis 20 kritischsten Anlagen starten (nach Ausfallhäufigkeit und Ausfallkosten priorisiert), dort solide Schwellwerte definieren und erst nach stabiler Routine erweitern.
Fehler 2: Schwellwerte einmal setzen und nie anpassen. Ein Vibrationsschwellwert, der bei der Inbetriebnahme sinnvoll war, kann nach 3 Jahren Betrieb zu hoch oder zu niedrig sein. Schwellwerte müssen regelmäßig gegen tatsächliche Schadensfälle kalibriert werden. Sonst entstehen entweder Fehlalarme (zu eng) oder verpasste Warnungen (zu weit).
Fehler 3: Condition Monitoring ohne Instandhaltungsprozess. Ein CM-System, das einen Alarm auslöst, aber keinen Instandhaltungsauftrag triggert, ist ein teures Warnsystem ohne Wirkung. Die Kette muss geschlossen sein: Zustandsänderung erkannt, Instandhaltungsauftrag erzeugt, Maßnahme durchgeführt, Wirksamkeit geprüft. Ohne diese Integration bleibt Condition Monitoring ein Datenfriedhof.
Fehler 4: Offline-Messungen als "Condition Monitoring" verkaufen. Monatliche Schwingungsmessungen durch einen externen Dienstleister sind wertvoller Inspektionsservice, aber kein Condition Monitoring im eigentlichen Sinn. Echtes CM ist kontinuierlich oder mindestens hochfrequent. Zwischen zwei monatlichen Messungen kann ein Schaden entstehen und zum Ausfall führen, ohne erkannt zu werden.
Zustandsüberwachung einführen: drei Stufen
Nicht jedes Werk braucht sofort Schwingungssensoren an jeder Maschine. Der pragmatische Weg hat drei Stufen.
Stufe 1: Stillstände und Zykluszeiten erfassen. Wer automatisch erfasst, wann Maschinen stehen und wie schnell sie produzieren, hat bereits eine einfache Zustandsüberwachung: Steht eine Maschine häufiger als üblich oder läuft sie langsamer, ist das ein Zustandssignal. Dafür braucht es keine zusätzliche Sensorik, nur eine Maschinendatenerfassung über digitale Signale oder OPC UA, etwa mit der MDE-Software von symestic.
Stufe 2: Maschinenalarme und Prozessdaten einbeziehen. Liefert die Steuerung Alarme, lassen sie sich zentral erfassen und neben den Stillständen auswerten (Alarmmanagement). Prozessdaten wie Temperaturen, Drücke oder Ströme werden über die Zeit gespeichert (Prozessdaten überwachen). So werden Muster sichtbar, etwa welche Alarme einem Ausfall regelmäßig vorausgehen.
Stufe 3: Spezialisierte Sensorik für kritische Komponenten. Für Maschinen mit hoher Ausfallkritikalität (teure Reparatur, lange Ersatzteilbeschaffung, hohe Ausfallkosten) lohnt sich eigene Condition-Monitoring-Sensorik: Vibrationssensoren an Hauptlagern, Ölpartikelsensoren an Hydraulikaggregaten, Thermografie an Schaltschränken.
Häufige Fragen zum Condition Monitoring
Was kostet die Einführung von Condition Monitoring?
Die Spanne ist enorm. Ein einzelner kabelloser Vibrationssensor (z. B. Schaeffler OPTIME) kostet 100 bis 300 € pro Messpunkt und Jahr. Ein vollständiges Online-Überwachungssystem mit Infrastruktur für eine Produktionslinie mit 20 Maschinen liegt bei 30.000 bis 80.000 €. Entscheidend für den ROI: Was kostet ein ungeplanter Stillstand? Wenn eine Anlage 10.000 €/h an Ausfallkosten verursacht, rechnet sich die Investition oft nach einem einzigen verhinderten Ausfall.
Welche Maschinen sollte man zuerst überwachen?
Die Priorisierung folgt der Risikoanalyse: Ausfallwahrscheinlichkeit × Ausfallkosten. Maschinen ohne Redundanz (Single Point of Failure), Anlagen mit hohen Ausfallkosten (Engpass in der Linie, JIT-relevante Produktion) und sicherheitsrelevante Maschinen stehen oben auf der Liste. Die klassische ABC-Analyse aus der Instandhaltung liefert die Grundlage.
Braucht man für Condition Monitoring immer neue Sensoren?
Nicht zwingend. Viele moderne Maschinen haben bereits Sensorik an Bord: Temperatur-, Druck- und Durchflusssensoren in Hydrauliksystemen, Stromaufnahme-Messungen in Frequenzumrichtern, integrierte Schwingungssensoren in Spindeln. Diese Daten werden oft von der SPS erfasst, aber nicht ausgewertet. Der erste Schritt ist häufig, vorhandene Daten zu erschließen, bevor neue Sensorik installiert wird. Ein MES mit SPS-Anbindung kann diese vorhandenen Signale zugänglich machen.
Wie hängen Condition Monitoring und OEE zusammen?
Direkt über den Verfügbarkeitsfaktor. Jeder ungeplante Stillstand, den Condition Monitoring verhindert, verbessert die Verfügbarkeit und damit die OEE. In der Praxis lässt sich der Effekt messen: Vergleich der ungeplanten Stillstände vor und nach Einführung der Zustandsüberwachung.
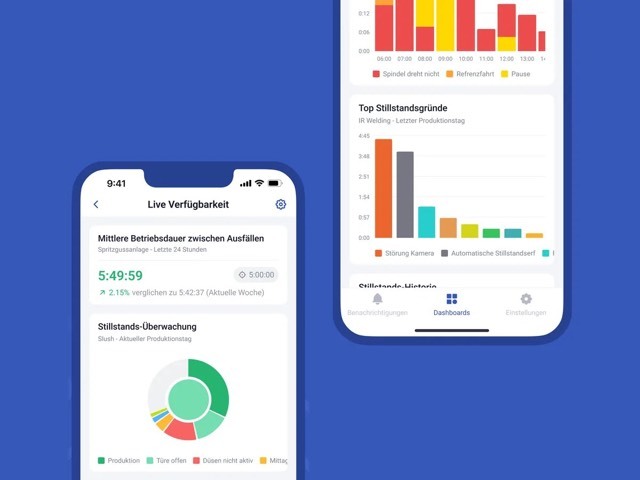
Die große Störung kennt jeder. Teuer sind die vielen kurzen, die niemand aufschreibt.
Jeden Stillstand erfassen, mit Grund, auch den kurzen
SYMESTIC erkennt Stillstände direkt an der Maschine, der Werker wählt den Grund am Platz. Sie sehen, welche Anlage wie oft steht und warum. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
−10 %Stillstandszeiten
Automobilzulieferer senkte Stillstandszeiten um 10 %
Meleghy Automotive steigerte zudem die Ausbringung um 7 %. Start an einer Pressenstraße, nach sechs Monaten lief SYMESTIC in allen vier Werken.