




Inhalt
Was ist Prozesssteuerung?
Prozesssteuerung ist die gezielte Beeinflussung eines Fertigungsprozesses, um vorgegebene Sollwerte für Prozessparameter (Temperatur, Druck, Geschwindigkeit, Drehmoment, Durchfluss) einzuhalten. Sie umfasst das Messen von Istwerten, den Vergleich mit Sollwerten und das Einleiten von Korrekturmaßnahmen, entweder automatisch durch die Steuerung oder manuell durch den Bediener.
In der diskreten Fertigung bezieht sich Prozesssteuerung auf die Steuerung einzelner Maschinen und Anlagen: Eine SPS (Speicherprogrammierbare Steuerung) steuert den Ablauf eines Pressvorgangs, eine CNC-Steuerung führt ein Fräsprogramm aus, ein Temperaturregler hält die Werkzeugtemperatur einer Spritzgießmaschine konstant. In der Prozessindustrie (Chemie, Pharma, Lebensmittel) steuert ein Prozessleitsystem ganze Produktionslinien mit Hunderten von Regelkreisen gleichzeitig.
Die entscheidende Unterscheidung in der Automatisierungstechnik: Steuerung (offener Wirkungskreis) bedeutet, dass ein Stellbefehl ohne Rückmeldung ausgeführt wird. Regelung (geschlossener Wirkungskreis) bedeutet, dass der Istwert gemessen und mit dem Sollwert verglichen wird, woraus automatisch eine Korrektur abgeleitet wird. In der Praxis werden beide Prinzipien kombiniert, und der Begriff "Prozesssteuerung" wird umgangssprachlich für beides verwendet.
Die Ebenen der Prozesssteuerung in der Fertigung
Prozesssteuerung findet nicht auf einer einzigen Ebene statt. Die ISA-95-Architektur beschreibt eine klare Hierarchie, in der unterschiedliche Systeme unterschiedliche Steuerungsaufgaben übernehmen.
| Ebene | System | Steuerungsaufgabe | Reaktionszeit |
|---|---|---|---|
| Feldebene (Level 0-1) | Sensoren, Aktoren, SPS | Einzelne Maschinenabläufe: Ventil öffnen, Motor starten, Temperatur regeln | Millisekunden |
| Prozessleitebene (Level 2) | SCADA, HMI | Überwachung und Visualisierung mehrerer Maschinen/Linien, Alarmmanagement | Sekunden |
| Betriebsleitebene (Level 3) | MES | Auftragssteuerung, Qualitätsdatenerfassung, OEE-Berechnung, Rückverfolgbarkeit | Sekunden bis Minuten |
| Unternehmensebene (Level 4) | ERP | Auftragsfreigabe, Materialplanung, Kapazitätsplanung | Minuten bis Stunden |
Wenn Fertigungsunternehmen von "Prozesssteuerung" sprechen, meinen sie oft unterschiedliche Dinge, je nach Perspektive. Der Automatisierungsingenieur meint die SPS-Ebene. Der Produktionsleiter meint die Auftragssteuerung im MES. Der Werksleiter meint die Kapazitätsplanung im ERP. Die Systeme arbeiten zusammen, aber ihre Steuerungsmechanismen, Datenmodelle und Reaktionszeiten sind grundverschieden.
Prozesssteuerung vs. SCADA vs. MES: Was steuert was?
Die drei Systeme überlappen in der Praxis, haben aber klar unterschiedliche Aufgaben.
| Aspekt | SPS / Prozesssteuerung | SCADA | MES |
|---|---|---|---|
| Primärfunktion | Maschine steuern und regeln | Prozess überwachen und visualisieren | Produktion steuern und dokumentieren |
| Datenrichtung | Bidirektional (Sensor > SPS > Aktor) | Primär lesend (Visualisierung), begrenzt schreibend | Bidirektional (ERP > MES > Shopfloor und zurück) |
| Typische Frage | Ist die Werkzeugtemperatur im Sollbereich? | Welche Anlage hat gerade einen Alarm? | Wie viele Gutteile wurden für Auftrag X produziert? |
| Zeithorizont | Millisekunden (Echtzeit) | Sekunden (Near-Realtime) | Minuten bis Schicht |
| Datenkontext | Physikalische Werte (mA, V, °C) | Aggregierte Signale, Alarme, Trends | Aufträge, Stückzahlen, OEE, Qualität |
Die häufigste Verwechslung in der Praxis: SCADA wird als "Prozesssteuerung" bezeichnet, obwohl SCADA primär überwacht (Supervisory Control and Data Acquisition). Echte Steuerung im Sinne von "Stellbefehle an Aktoren senden" findet auf der SPS-Ebene statt. SCADA kann Sollwerte an die SPS übergeben, aber die eigentliche Regelschleife läuft in der SPS. Ein MES wiederum steuert nicht die Maschine selbst, sondern den Produktionsprozess auf Auftrags- und Ablaufebene: Welcher Auftrag wird als nächstes gestartet? Welche Arbeitsgänge sind freigegeben? Wann wird gerüstet?
Wo Prozesssteuerung in der diskreten Fertigung an Grenzen stößt
Die Maschinensteuerung (SPS-Ebene) funktioniert in den meisten Betrieben zuverlässig. Der Regelkreis für Temperatur, Druck und Geschwindigkeit ist technisch ausgereift. Das Problem liegt eine Ebene höher: zwischen der Maschinensteuerung und der Produktionssteuerung.
Lücke 1: Keine Verbindung zwischen Maschinensignal und Auftragswelt. Die SPS weiß, dass die Maschine läuft. Aber sie weiß nicht, welcher Auftrag gerade produziert wird, wie viele Gutteile bereits gefertigt sind und ob der Liefertermin noch eingehalten wird. Ohne diese Verbindung fehlt die Grundlage für eine effektive Produktionssteuerung.
Lücke 2: Stillstände ohne Kontext. Die SPS registriert, dass die Anlage steht. Aber ob der Stillstand geplant (Rüstvorgang) oder ungeplant (Störung) ist, ob er 30 Sekunden oder 3 Stunden dauert, und welche Ursache dahintersteckt, das erfasst die Maschinensteuerung nicht automatisch. Ohne diese Kategorisierung sind Mikrostillstände unsichtbar, und sie machen typischerweise 8 bis 12 % der Produktionszeitverluste aus.
Lücke 3: Keine übergreifende Sicht. Jede SPS steuert ihre Maschine. Aber die Frage "Welche meiner 50 Anlagen hat gerade die niedrigste Verfügbarkeit?" kann kein SPS-System beantworten. Dafür braucht es eine übergeordnete Datenebene, die Maschinensignale aggregiert, mit Auftragsdaten verknüpft und in Kennzahlen übersetzt.
Genau an dieser Stelle setzt Maschinendatenerfassung an. Sie schließt die Lücke zwischen der Maschinensteuerung (Level 0-1) und der Produktionssteuerung (Level 3), indem sie Maschinensignale automatisch erfasst, kontextualisiert und auswertbar macht.
Prozesssteuerung und Echtzeit-Daten: Was sich durch automatische Erfassung ändert
In der Metallverarbeitung (Schmiedeprozesse, Umform- und Zerspanungsoperationen) kann die ERP-Anbindung die Prozesssteuerung auf Auftragsebene verändern. Sobald ein Fertigungsauftrag im ERP freigegeben wird, stehen alle relevanten Arbeitsgänge, Maschineninformationen und Zeitdaten automatisch im MES bereit. Während der Produktion fließen sämtliche Rückmeldungen (Mengen, Zeiten, Stillstände, Statusinformationen) direkt zurück ins ERP. Der Regelkreis zwischen Planung und Ausführung schließt sich, ohne manuelle Zwischenschritte. Die Voraussetzung dafür ist eine laufende Prozessüberwachung.
Bei vollautomatischen Montagelinien (Konsumgüter, Filtertechnologie) liefert die Übernahme digitaler Maschinensignale über OPC-UA den direkten Zugang zu Taktzeiten, Stückzahlen und Stillstandsgründen. Die Korrelation von SPS-Alarmen mit Stillständen und Qualitätsdefekten macht Zusammenhänge sichtbar, die bei manueller Erfassung nicht erkennbar sind.
Bei einem Pharma-Verpackungsbetrieb hat die automatische Erfassung von Stückzahlen und Stillständen über digitale Gateways innerhalb von 3 Wochen alle Linien am Standort vernetzt. Die Prozesssteuerung wurde dadurch nicht auf Maschinenebene verändert. Die Verpackungsmaschinen laufen mit denselben Steuerungsprogrammen. Aber die Betriebsdatenerfassung hat die Informationslücke zwischen Maschine und Management geschlossen.
Häufige Fragen zur Prozesssteuerung
Was ist Prozesssteuerung in der Fertigung?
Prozesssteuerung ist die gezielte Beeinflussung eines Fertigungsprozesses, um Sollwerte für Prozessparameter (Temperatur, Druck, Geschwindigkeit) einzuhalten. Sie umfasst das Messen von Istwerten, den Vergleich mit Sollwerten und das Einleiten von Korrekturen, automatisch durch SPS oder manuell durch den Bediener.
Was ist der Unterschied zwischen Prozesssteuerung und Prozessregelung?
Steuerung ist ein offener Wirkungskreis: Ein Stellbefehl wird ohne Rückmeldung ausgeführt. Regelung ist ein geschlossener Wirkungskreis: Der Istwert wird gemessen, mit dem Sollwert verglichen, und eine Korrektur wird automatisch abgeleitet. In der Praxis werden beide Prinzipien kombiniert.
Was ist der Unterschied zwischen SCADA und MES?
SCADA überwacht und visualisiert Maschinenprozesse in Echtzeit (Alarme, Trends, Prozesswerte). Ein MES steuert die Produktion auf Auftrags- und Ablaufebene (Auftragsreihenfolge, Stückzahlen, OEE, Qualitätsdaten). SCADA arbeitet auf ISA-95 Level 2, MES auf Level 3.
Warum reicht eine SPS nicht für die Produktionssteuerung?
Eine SPS steuert einzelne Maschinen zuverlässig, kennt aber keinen Auftragskontext. Sie weiß nicht, welcher Auftrag läuft, wie viele Gutteile produziert wurden oder ob der Liefertermin gefährdet ist. Für diese Informationen braucht es ein MES, das Maschinensignale mit Auftragsdaten verknüpft.
Wie verbessert ein MES die Prozesssteuerung?
Ein MES schließt die Lücke zwischen Maschinensteuerung und Produktionsplanung, indem es Maschinensignale automatisch erfasst, mit Auftrags- und Qualitätsdaten verknüpft und in Kennzahlen wie OEE übersetzt. Stillstände werden kategorisiert, Plan-Ist-Abweichungen werden in Echtzeit sichtbar, und Rückmeldungen fließen automatisch ins ERP.
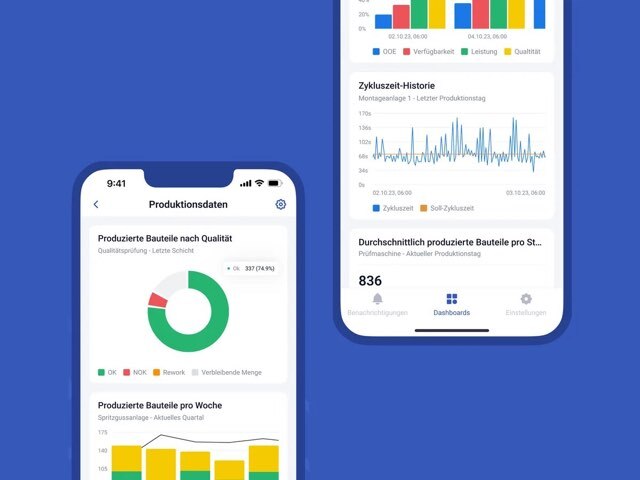
Ausschuss entsteht nicht bei der Prüfung, sondern Minuten vorher an der Anlage.
Eingreifen, solange das Bauteil noch gut ist
SYMESTIC prüft Prozesswerte wie Temperatur und Druck laufend gegen Ihre Grenzwerte und meldet sich bei Abweichung.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg