Von Christian Fieg · Zuletzt aktualisiert: November 2026
Was sind Produktionskennzahlen?
Produktionskennzahlen (englisch: Production KPIs) sind messbare Größen, die den Zustand und die Leistungsfähigkeit von Fertigungsprozessen beschreiben. Sie machen sichtbar, wie effektiv Anlagen genutzt werden, wo Verluste entstehen und ob sich Verbesserungsmaßnahmen tatsächlich auswirken.
In der diskreten Fertigung bilden Produktionskennzahlen die Datenbasis für operative Entscheidungen (Schicht, Tag) und strategische Steuerung (Monat, Quartal).
Sie sind das Bindeglied zwischen dem, was auf dem Shopfloor passiert, und dem, was das Management steuern kann. Ohne Kennzahlen fehlt die gemeinsame Sprache zwischen Produktion, Instandhaltung und Geschäftsführung.
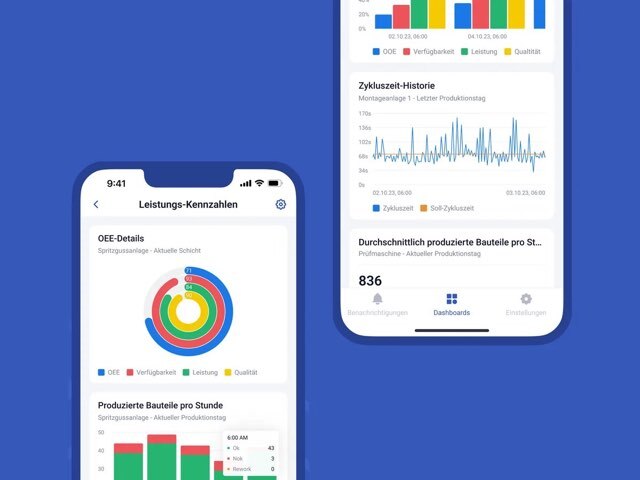
Abbildung: Die OEE als Dach über drei Faktoren, die Detailkennzahlen schlüsseln je einen Faktor auf
Die 12 wichtigsten Produktionskennzahlen in der Fertigung
Nicht jede Kennzahl ist für jede Rolle relevant. Die folgende Tabelle ordnet die 12 wichtigsten KPIs nach Kategorie, zeigt die Formel und nennt typische Benchmark-Bereiche für die diskrete Fertigung:
Wie viel der verfügbaren Kapazität wird genutzt? Unter 70 % = Unterauslastung. Über 95 % = kein Puffer.
Kennzahlen nach Rolle: Wer braucht welchen KPI?
Nicht jede Kennzahl gehört in jedes Meeting. Die Zuordnung nach Rolle verhindert Kennzahlen-Überflutung und sorgt dafür, dass jeder die Daten bekommt, die für seine Entscheidungen relevant sind:
Rolle
Primäre Kennzahlen
Frequenz
Entscheidungen
Bediener / Schichtführer
OEE (Echtzeit), Stückzahl, aktuelle Störungen, Ausschuss pro Schicht
Unter 5 %. Verbindet Maschinendaten mit Auftragsdaten für kontextbezogene Analysen.
In der Praxis zeigt sich bei der Umstellung von manueller auf automatische Erfassung regelmäßig, dass die tatsächliche OEE 15 bis 25 Prozentpunkte unter dem bisher angenommenen Wert liegt. Die Anlage läuft dabei nicht schlechter, es werden erstmals alle Verluste erfasst.
Meleghy Automotive erzielte nach der Einführung automatischer Erfassung mit SYMESTIC eine 10 % Reduktion von Stillstandszeiten und 7 % Verbesserung der Ausbringung, weil die Daten erstmals die tatsächlichen Verlustursachen sichtbar machten.
Die ersten 5 Kennzahlen: Wo anfangen?
Ein häufiger Fehler ist, zu viele Kennzahlen gleichzeitig einzuführen. Das erzeugt Datenfriedhöfe statt Transparenz. Die Empfehlung für den Einstieg:
OEE pro Anlage als übergreifende Kennzahl, die Verfügbarkeit, Leistung und Qualität kombiniert.
Top-5-Stillstandsursachen (Pareto) als Basis für gezielte Maßnahmen. Zu klären ist, welche 3 bis 5 Ursachen 80 % der Ausfallzeit verursachen.
Ausschussrate als direkter Kostenindikator. Jedes Ausschussteil kostet Material + Maschinenzeit.
Stückzahl pro Schicht als einfachste Durchsatzkennzahl. Gibt dem Schichtteam ein klares Tagesziel.
Rüstzeit als größter beeinflussbarer Verlust in den meisten Betrieben. SMED setzt hier an.
Diese 5 Kennzahlen decken die drei OEE-Faktoren (Verfügbarkeit, Leistung, Qualität) ab und liefern sofort umsetzbare Handlungsfelder. Erst wenn diese Basis stabil läuft und die Datenqualität gesichert ist, lohnt es sich, weitere Kennzahlen wie MTBF, MTTR, First Pass Yield oder Durchlaufzeit hinzuzufügen.
Typische Fehler bei Produktionskennzahlen
Fehler 1: Kennzahlen ohne Maßnahmen. Dashboards werden gebaut, Berichte werden verschickt, aber niemand handelt. Eine Kennzahl ohne zugeordnete Maßnahme und Verantwortlichen ist nutzlos.
Für jede Kennzahl muss definiert sein, wo der Schwellenwert liegt, wer informiert wird und welche Sofortmaßnahme gilt.
Fehler 2: Kennzahlen als Kontrollinstrument statt Verbesserungswerkzeug. Wenn OEE-Werte zur Leistungsbewertung einzelner Bediener verwendet werden, sinkt die Datenqualität sofort. Bediener werden Stillstände anders begründen oder Stückzahlen anpassen.
Kennzahlen müssen auf Anlagen und Prozesse bezogen sein, nicht auf einzelne Personen.
Fehler 3: OEE-Werte zwischen verschiedenen Anlagen vergleichen. Eine CNC-Fräse mit 60 % OEE und eine Verpackungslinie mit 80 % OEE sagen nichts darüber aus, welche Anlage besser läuft.
OEE ist eine Verbesserungskennzahl für die einzelne Anlage im Zeitverlauf, kein Ranking-Tool zwischen verschiedenen Maschinentypen.
Fehler 4: Manuelle Daten als Grundlage für Entscheidungen. Schichtberichte auf Papier haben typischerweise 20 bis 40 % Abweichung zur Realität. Kurzstillstände unter 3 Minuten werden nicht erfasst, Rüstzeiten werden geschätzt, Ausschuss wird am Schichtende pauschal gemeldet.
Entscheidungen auf dieser Basis sind bestenfalls zufällig richtig.
Produktionskennzahlen im MES: Vom Datenfriedhof zur Echtzeit-Steuerung
Ein Manufacturing Execution System (MES) automatisiert die Erfassung, Berechnung und Visualisierung von Produktionskennzahlen. Der Unterschied zur manuellen Erfassung:
Erfassung: Maschinensignale werden sekundengenau ausgelesen. Stückzahlen, Zykluszeiten, Stillstände und Störungsgründe werden automatisch erfasst.
Berechnung: OEE, Verfügbarkeit, Leistung, Qualität und alle abgeleiteten Kennzahlen werden in Echtzeit berechnet, nicht am Schichtende.
Visualisierung: Dashboards zeigen den aktuellen Zustand pro Anlage, Linie und Werk. Alarme bei Schwellenwert-Verletzungen.
Analyse: Pareto-Diagramme, Stillstands-Zeitstrahlen, Schichtvergleiche und Trend-Analysen sind sofort verfügbar.
Kontext: Durch BDE-Integration werden Maschinendaten mit Auftragsdaten verknüpft. Die Frage „Welcher Auftrag auf welcher Anlage mit welchem Ergebnis?" ist in Sekunden beantwortet.
Bei der Klocke Gruppe (Pharma-Verpackung) machte die automatische Erfassung von Stückzahlen und Stillständen über DI-Gateways die tatsächlichen Engpässe sichtbar. Die Skalierung von einer Linie auf alle Linien am Standort dauerte 3 Wochen.
Häufige Fragen zu Produktionskennzahlen
Was ist die wichtigste Produktionskennzahl?
OEE (Overall Equipment Effectiveness) ist die wichtigste Einzelkennzahl in der diskreten Fertigung, weil sie Verfügbarkeit, Leistung und Qualität in einem Wert kombiniert. Sie zeigt, wie effektiv die geplante Produktionszeit tatsächlich für Gutteile genutzt wird.
OEE allein reicht jedoch nicht: Ohne Aufschlüsselung in die drei Faktoren und eine Pareto-Analyse der Top-Stillstandsursachen bleibt der Wert eine Zahl ohne Handlungsanleitung.
Wie viele Kennzahlen braucht ein Fertigungsbetrieb?
Zum Start: 5 Kennzahlen (OEE, Top-5-Stillstandsursachen, Ausschussrate, Stückzahl pro Schicht, Rüstzeit). Im Regelbetrieb: 8 bis 12 Kennzahlen, differenziert nach Rolle. Mehr als 15 Kennzahlen erzeugen in der Praxis Datenfriedhöfe statt Transparenz.
Wichtiger als die Anzahl ist, dass jede Kennzahl eine zugeordnete Maßnahme und einen Verantwortlichen hat.
MDE liefert die Rohdaten, BDE liefert den betrieblichen Kontext.
Was kostet die Einführung von Produktionskennzahlen?
Bei einer Cloud-MES-Lösung ist die Einführung von Produktionskennzahlen in unter 1 Monat für 10 Maschinen möglich. Die Kosten hängen von der Anzahl der Anlagen, der Anbindungsart (DI-Signale, OPC-UA, SPS) und dem gewünschten Funktionsumfang ab.
Der ROI liegt typischerweise unter 6 Monaten, weil allein die Transparenz über Stillstandsursachen sofortige Verbesserungen ermöglicht.
Wie hängen Produktionskennzahlen und OEE zusammen?
OEE ist die zentrale Produktionskennzahl, die als Dach über den drei Faktoren Verfügbarkeit, Leistung und Qualität steht. Die meisten anderen Produktionskennzahlen (MTBF, MTTR, Ausschussrate, Rüstzeit, Zykluszeit) sind Detailkennzahlen, die einen der drei OEE-Faktoren genauer aufschlüsseln und damit die Ursachenanalyse ermöglichen.
Katalog als PDFKostenloser Download
Alle 40 Kennzahlen mit Formel als PDF
Der Katalog erklärt 40 Kennzahlen der Fertigung, jede mit Formel, durchgerechnetem Beispiel und den typischen Fehlern bei der Berechnung. Eine Auswahlhilfe zeigt, mit welchen fünf Sie anfangen.
SYMESTIC erfasst Verfügbarkeit, Leistung und Qualität automatisch an der Maschine und zeigt je Anlage, welcher Faktor die Punkte kostet. Die erste Anlage ist in unter drei Stunden angebunden.
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.